

Cuando se compara una tostadora industrial de café, la conversación suele empezar por la capacidad y la potencia del quemador. Es lógico: son datos visibles, fáciles de incluir en una ficha técnica y útiles para dimensionar una instalación. Pero ninguno de los dos responde, por sí solo, a la pregunta que más acaba pesando en la cuenta de explotación: ¿cuánta energía hace falta para producir una tonelada de café tostado que cumpla el perfil y la calidad definidos?
En la eficiencia energética del tostado industrial, una comparación útil exige mirar el proceso completo. En una planta real, el consumo depende del tamaño del lote, la humedad del café verde, la pérdida de peso, el perfil de tueste, el caudal de aire, la temperatura de descarga, las pausas entre lotes y los equipos auxiliares que se incluyan en la medición. Por eso, una cifra aislada puede parecer precisa y, aun así, servir de poco.
LA POTENCIA NOMINAL NO EXPLICA EL CONSUMO REAL
ENERGÍA + PRODUCTO + TIEMPO + CONDICIONES DE PROCESO
Para hablar de eficiencia hay que comparar datos medidos bajo el mismo límite de análisis y con una base de masa claramente definida.
La primera decisión: definir qué se está midiendo
Antes de comparar meses, recetas o equipos conviene fijar una frontera de medida. ¿Se contabiliza únicamente el quemador de la tostadora? ¿También el postquemador, los ventiladores, el enfriador, el transporte neumático y el tratamiento de emisiones? Las dos opciones son válidas, pero responden a preguntas distintas.
• Límite de equipo: permite seguir el comportamiento térmico de la tostadora.
• Límite de línea: incorpora los auxiliares necesarios para obtener café tostado listo para la siguiente etapa.
• Límite de planta: añade servicios comunes, esperas, arranques y paradas. Es el más próximo al coste real, aunque también el más difícil de comparar.
La base de masa también debe quedar escrita: kilogramos de café verde cargado o kilogramos de café tostado descargado. Como el tueste reduce el peso del producto, mezclar ambas bases altera el resultado.
Eficiencia energética en el tostado industrial: qué medir
Energía térmica específica
El indicador más útil es la energía térmica consumida dividida por la masa procesada. Si se mide gas, el volumen debe convertirse a energía con el poder calorífico indicado por el suministrador y declarando si se utiliza poder calorífico inferior o superior. El resultado puede expresarse en kWh/kg o kWh/t.
Nm³ de gas por tonelada
El volumen normalizado de gas por tonelada es intuitivo para operaciones y compras. Conviene registrar las condiciones de referencia del contador o del contrato y conservar en paralelo el dato energético, porque la composición y el poder calorífico del gas pueden variar.
Electricidad específica
Los motores, ventiladores, sistemas de extracción, enfriamiento, control y transporte también consumen. Medir el kWh eléctrico por kilogramo evita que una mejora térmica aparente se consiga desplazando consumo hacia otros equipos sin verlo en el balance.
Tiempo de ciclo y rendimiento efectivo
El tiempo de tueste es solo una parte del ciclo. Para calcular la capacidad efectiva deben incluirse carga, tueste, descarga, enfriamiento y el tiempo necesario para volver a condiciones de carga.
FÓRMULA DE TRABAJO
ENERGÍA TÉRMICA ESPECÍFICA = ENERGÍA CONSUMIDA ÷ MASA DE CAFÉ
Para comparar series, mantenga constantes el límite de medida, la base de masa y el criterio PCI/PCS.
Eficiencia energética tostado industrial: por qué la potencia nominal no basta
Un quemador de mayor potencia puede aportar energía más deprisa, pero la factura depende de cuánto tiempo funciona y con qué modulación. Dos recetas realizadas en la misma máquina pueden arrojar consumos específicos diferentes. También pueden hacerlo dos turnos que produzcan el mismo café si uno acumula más tiempos de espera, arranques en frío o lotes parciales.
Para evaluar la eficiencia energética del tostado industrial, la comparación útil no es potencia contra potencia, sino energía medida por unidad de producto, bajo una receta equivalente y con el mismo criterio de calidad. El control del proceso importa tanto como la capacidad instalada.
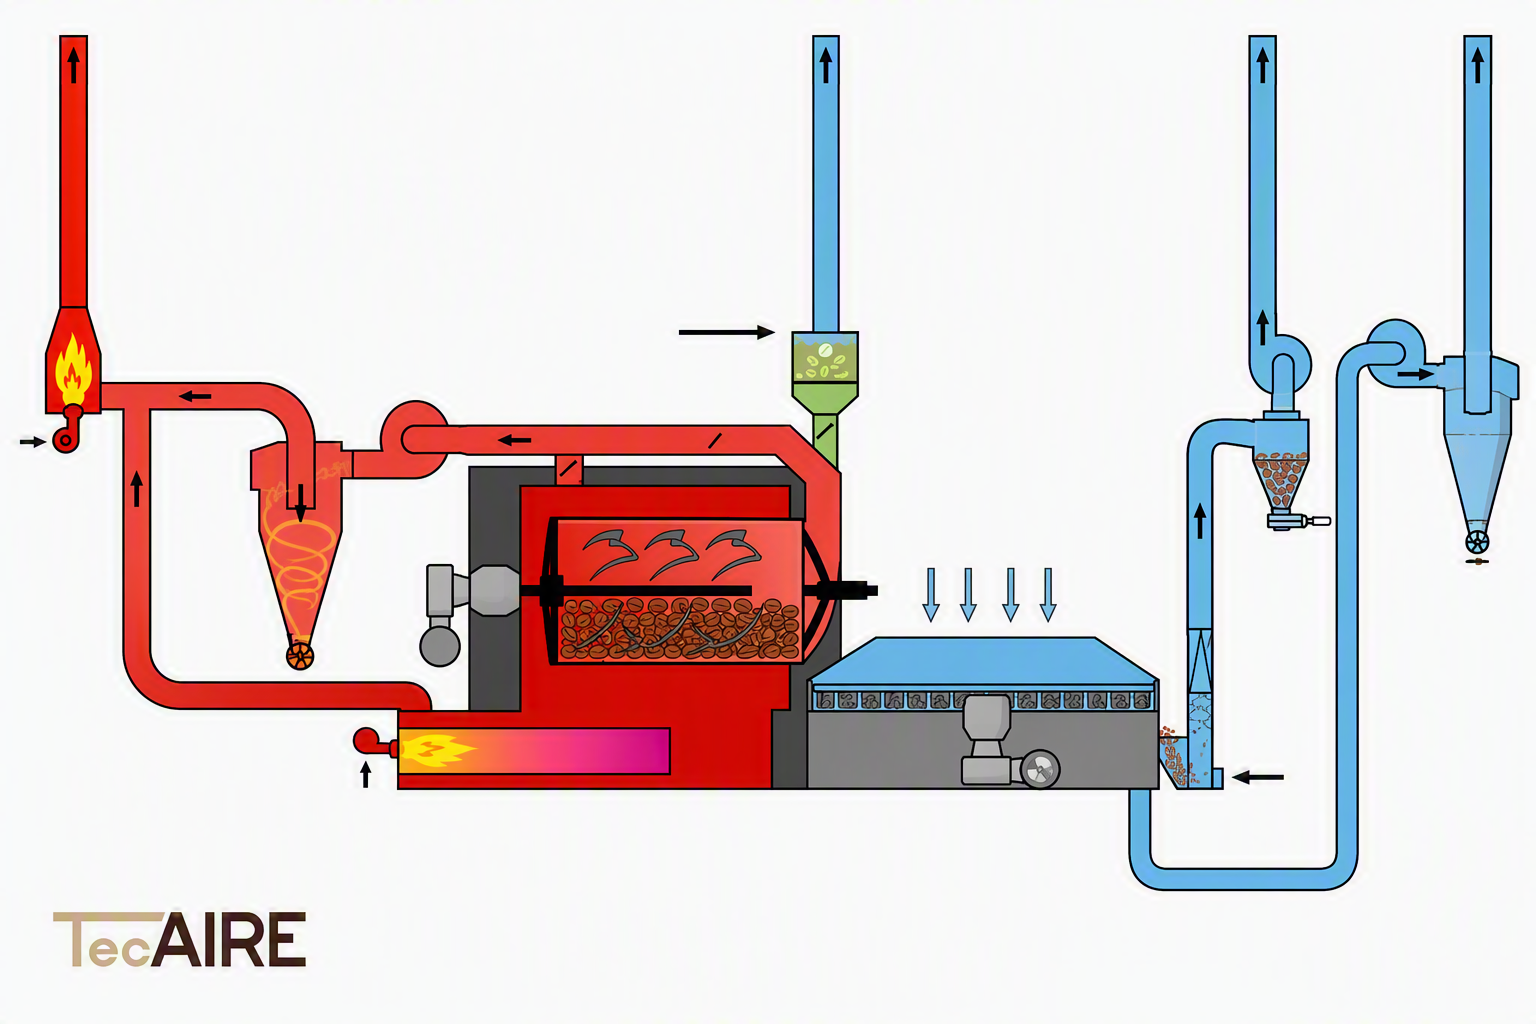
El esquema de circulación del aire dentro de la cámara de tueste —cómo se conduce, distribuye y renueva el aire en contacto con el grano— y el propio diseño de esa cámara influyen en el consumo específico tanto o más que la potencia nominal indicada en la ficha del quemador. Dos tostadores con quemadores de potencia similar pueden comportarse de forma muy distinta según cómo esté resuelta esa circulación interna.
Variables que cambian el balance térmico
Aislamiento térmico
Un buen aislamiento limita las pérdidas a través de las superficies calientes y ayuda a estabilizar el proceso. Su estado real cuenta: juntas, registros, conductos y puntos singulares pueden degradar el comportamiento con el tiempo. Una inspección termográfica y el seguimiento de temperaturas superficiales permiten localizar desviaciones, pero el ahorro debe confirmarse con mediciones antes y después en condiciones comparables.
En los tostadores de tambor, el propio diseño del tambor marca un punto de partida distinto para este aislamiento. Un tambor de pared perforada expone la masa de café a las pérdidas del entorno de calentamiento con muy poca barrera; un tambor de pared simple reduce esa exposición, y un tambor de doble pared con aislamiento intermedio es el que menos pérdida térmica presenta, al interponer una cámara aislante entre la fuente de calor y el exterior.
Recirculación de aire caliente
Recircular parte del aire de proceso puede reducir la energía necesaria para calentar aire nuevo. No es, sin embargo, una simple cuestión de aumentar el porcentaje de retorno: humedad, humo, partículas, compuestos volátiles, presión y estabilidad del perfil deben permanecer bajo control.
La recirculación solo aporta valor si el tostador permite activarla o desactivarla según la receta. Hay cafés que no admiten aire recirculado porque puede transferir aromas y sabores indeseados al lote; por eso el equipo debe permitir elegir si se recircula o no, priorizando el perfil sensorial buscado sobre un ahorro energético puntual.
Cuando se recircula, ese aire debe estar tratado y limpio de impurezas antes de reincorporarse a la cámara de tueste.
Tecnología de tueste: tambor o aire caliente
Los tostadores de aire caliente de tipo lecho fluido trabajan con temperaturas de proceso considerablemente más altas que los tostadores de tambor, que operan en rangos más moderados. Comparada en esos términos, la eficiencia energética de un tostador de tambor tiende a ser mejor que la de un tostador de aire caliente, aunque la elección entre una y otra tecnología también depende del perfil de tueste buscado y del tipo de producto.
Control de combustión
La modulación del quemador debe seguir la demanda térmica del perfil, no trabajar como un interruptor sobredimensionado. Para diagnosticarla conviene relacionar señal de mando, caudal de combustible, temperatura, caudal de aire y, cuando proceda, oxígeno y monóxido de carbono en gases.
La configuración de quemadores también condiciona el margen de modulación disponible. En equipos con un único quemador que atiende a la vez el tueste y el postquemador de tratamiento de humos, ese quemador trabaja con un rango de ajuste más estrecho y tiende a operar más cerca de su potencia máxima. Cuando el tueste y el postquemador cuentan con quemadores independientes, cada uno puede modular en un rango más amplio y ajustarse de forma progresiva a la demanda real de cada fase.
Circuito abierto o cerrado según el rango de calidades
Los tostadores de circuito cerrado resultan útiles cuando el rango de cafés que se procesan es corto, es decir, cuando la variabilidad entre calidades es pequeña. Cuando la gama de orígenes y calidades que debe tostarse en el mismo equipo es más amplia, los tostadores de circuito abierto con doble quemador de funcionamiento modulante suelen ser más adecuados.
Recuperación de calor
El escape de una línea de tueste contiene energía, pero recuperarla exige encontrar un uso compatible en tiempo y temperatura. El precalentamiento de aire, del café verde o de otros servicios de planta son opciones estudiadas por la industria. La viabilidad depende del carácter cíclico del proceso, la suciedad del gas, la pérdida de carga, la condensación, la higiene y la coincidencia entre la fuente y la demanda de calor.
Los estudios sobre plantas de café muestran que la recuperación debe analizarse de forma dinámica, ciclo a ciclo.
Capacidad de lote
Trabajar muy por debajo de la carga de diseño suele repartir las pérdidas fijas entre menos kilogramos. Pero llenar al máximo tampoco garantiza el mejor resultado si obliga a alargar el ciclo o compromete la uniformidad. La capacidad económica es la que combina producción, repetibilidad y energía específica.
Perfil de tueste
Un perfil modifica la duración, la demanda térmica, el caudal de aire y la temperatura de descarga. También afecta a la merma. Por eso, comparar kWh por kilogramo sin registrar receta y resultado sensorial puede empujar a optimizar el número equivocado. La eficiencia debe tratarse como una restricción del proceso junto con la calidad, no como un objetivo aislado.
Arranques, esperas y secuencia de producción
La energía de calentamiento inicial y los periodos en espera no desaparecen del coste. Agrupar recetas compatibles, reducir huecos entre lotes y medir por campaña completa puede revelar mejoras que no requieren modificar el equipo. La planificación también es ingeniería energética.
Control y datos: la base de una operación eficiente
La eficiencia energética en el tostado industrial también depende de la calidad de los datos. Medir bien empieza en el control. La interfaz HMI permite supervisar tiempos, temperaturas, consignas, estados de equipos, recirculación, potencia y alarmas a lo largo del ciclo.
Valores ilustrativos. Los datos mostrados se utilizan únicamente para explicar la funcionalidad del sistema y no corresponden a valores reales de operación.
Un cuadro de mando mínimo, útil desde el primer día
Para cada campaña o receta, un registro práctico debería contener:
• fecha, equipo, receta y operador;
• masa de café verde y masa de café tostado;
• lectura inicial y final de gas, poder calorífico y criterio PCI/PCS;
• electricidad de la línea o de los auxiliares definidos;
• tiempos de calentamiento, producción, espera y limpieza;
• número de lotes, carga media y tiempo de ciclo completo;
• temperaturas clave, caudales o posiciones de aire y señal del quemador;
• merma, color y controles de calidad acordados.
Con estos datos es posible separar tres cuestiones que a menudo se mezclan: cuánto consume la receta, cuánto penaliza la forma de operar y cuánto corresponde a pérdidas o limitaciones de la instalación.
De la fotografía a la tendencia: línea base e indicadores de desempeño
Un único valor de kWh/kg es una fotografía. Para saber si la planta mejora de verdad hace falta una serie temporal y una línea base que relacione consumo y producción. La experiencia publicada sobre una industria torrefactora de café muestra la utilidad de combinar el índice de consumo con herramientas de seguimiento, como las sumas acumulativas o CUSUM, para distinguir una variación puntual de un cambio sostenido en el desempeño energético.
En la práctica, esto significa comparar campañas equivalentes y contextualizar las desviaciones: mezcla, humedad de entrada, carga media, perfil de tueste, horas de espera y equipos incluidos. Así se evita atribuir al equipo lo que puede proceder del producto o de la planificación, y se detecta antes una pérdida gradual de eficiencia.
Ejemplo de cálculo — datos hipotéticos
Una línea consume 72 Nm³ de gas y 18 kWh eléctricos durante una campaña que procesa 1.000 kg de café verde y entrega 840 kg de café tostado. Si, a efectos del ejemplo, el suministrador declara 10,5 kWh/Nm³ sobre PCI:
• Energía térmica: 72 × 10,5 = 756 kWh.
• Consumo térmico sobre café verde: 0,756 kWh/kg verde.
• Consumo térmico sobre producto tostado: 0,900 kWh/kg tostado.
• Gas específico: 85,7 Nm³/t de café tostado.
• Electricidad específica: 0,021 kWh/kg de café tostado.
Importante: el ejemplo no representa el rendimiento de una tostadora TecAIRE ni un valor de referencia universal. Su función es mostrar por qué deben declararse la base de masa, el poder calorífico y los equipos incluidos.
MEDIR · COMPARAR · OPTIMIZAR
LA EFICIENCIA ENERGÉTICA EMPIEZA POR ENTENDER EL PROCESO REAL
A veces la mejora estará en el equipo; otras, en el control, el mantenimiento o la planificación. Casi siempre aparecerá al mirar el sistema completo.
Cómo abordar un proyecto de eficiencia con TecAIRE
TecAIRE es fabricante de tostadoras industriales de café y desarrolla soluciones de proceso adaptadas a distintas capacidades y aplicaciones. En un proyecto de eficiencia para una planta de tostado de café, el punto de partida razonable es caracterizar la producción real: producto, perfiles, campañas, servicios disponibles, tratamiento de emisiones y objetivos de capacidad.
A partir de esa información se pueden definir los puntos de medida y estudiar, según cada caso, el aislamiento, la distribución y recirculación de aire, la modulación térmica, la secuencia de producción y las oportunidades de recuperación de calor. Las conclusiones y cualquier previsión de ahorro deben apoyarse en datos del proyecto, no en comparaciones genéricas.
Conozca las tostadoras industriales de café de TecAIRE y las opciones disponibles para diferentes aplicaciones y capacidades.
Para proyectos que integran varias etapas, consulte también las instalaciones completas de TecAIRE.
La pregunta final no es cuántos kW tiene el quemador
La eficiencia energética en el tostado industrial plantea una pregunta útil: ¿cuántos kWh necesita la línea para obtener un kilogramo de café conforme, a la capacidad y con el perfil que exige el negocio? Responderla obliga a medir bien, pero también abre la puerta a decisiones mucho más concretas.
Fuentes y referencias
1. Fórum Café, «El tueste de café mira al futuro», revista n.º 99 (2024).
2. Fórum Café, «Innovación: máquinas de tostar café» (2018).
3. Ibarguen-Valverde et al., «Indicadores de desempeño energético: una ruta hacia la sustentabilidad. Caso de estudio una industria torrefactora de café», DYNA 84(203) (2017), 184–191.
4. Tea & Coffee Trade Journal, «High tech is key to reducing coffee roasting’s carbon footprint» (8 de agosto de 2023).
5. STiR Coffee and Tea Magazine, «Clean Roasting Emissions with Electrostatic Precipitation» (25 de agosto de 2025).
6. Pantaleo et al., «Integrating cogeneration and intermittent waste-heat recovery in food processing: Microturbines vs. ORC systems in the coffee roasting industry», Applied Energy 225 (2018), 782–796.
7. Bianchi et al., «Numerical analysis of the heat recovery efficiency for the post-combustion flue gas treatment in a coffee roaster plant», Energy 141 (2017).
8. TecAIRE, «Tostadoras industriales de café».
¿Quiere evaluar la eficiencia energética de su proceso de tostado?
Hable con TecAIRE
